20寸液晶机顶盒塑胶模具与五金塑料模具 设计要点与制造全解析
随着数字家庭设备的普及,20寸液晶机顶盒作为家庭娱乐与智能控制的核心终端,其外壳及内部结构件的制造质量直接影响产品的美观度、散热性、耐用性和生产成本。在批量生产中,塑胶模具与五金塑料模具是决定机顶盒品质与效率的关键工具。本文将系统解析20寸液晶机顶盒所涉及的塑胶模具与五金塑料模具的类型、设计要点、材料选择、制造流程及常见问题,为模具工程师、产品结构设计师及采购人员提供实用参考。
一、20寸液晶机顶盒的结构特点与模具需求
20寸液晶机顶盒通常由前壳、后壳、装饰面板、支架、按键、接口嵌件等部件构成。前壳面积较大,要求高光或细纹外观,壁厚均匀,避免缩水与熔接痕;后壳需集成散热孔、挂墙结构、接口开孔,对模具的抽芯与滑块机构要求较高;内部五金件(如屏蔽罩、散热片、固定支架)则通过五金冲压模具或压铸模具成型。因此,整套制造体系涵盖注塑模具(塑胶模具)与五金冲压/压铸模具,二者往往需要协同设计与生产。
二、塑胶模具的设计要点
1. 分型面与进胶方案
前壳通常采用大水口或细水口进胶,优先选择多点针阀热流道以平衡流程比,减少翘曲。后壳因有多个侧面开孔,需巧妙选择分型面,必要时采用前模滑块或斜顶。
2. 冷却系统
大尺寸平板类零件冷却不均易导致变形。推荐采用随形冷却水路(3D打印模具镶件)或密集隔片式水井,确保前后模温差控制在5℃以内。
3. 顶出与脱模
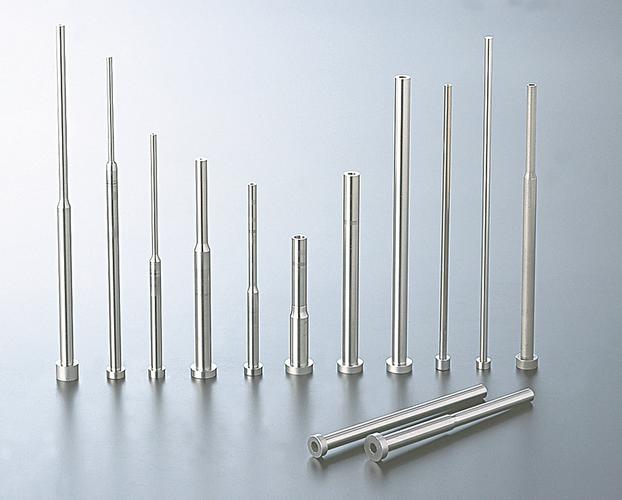
前壳脱模斜度建议0.5°~1°,后模深腔处增加排气槽,顶出采用均衡的顶针加扁顶,防止产品顶白或破裂。
4. 材料选择
常用ABS、PC/ABS、HIPS。外观件优先高光ABS(如LG HI-121H),需阻燃时选用PC/ABS(如C2800),内部支架可用PC或增强PP。
5. 滑块与抽芯
接口开孔(HDMI、USB、电源)需要两侧抽芯滑块。滑块需设计耐磨板与油槽,寿命不低于30万模次。
三、五金塑料模具的范畴与关键技术
“五金塑料模具”通常指以下几类:
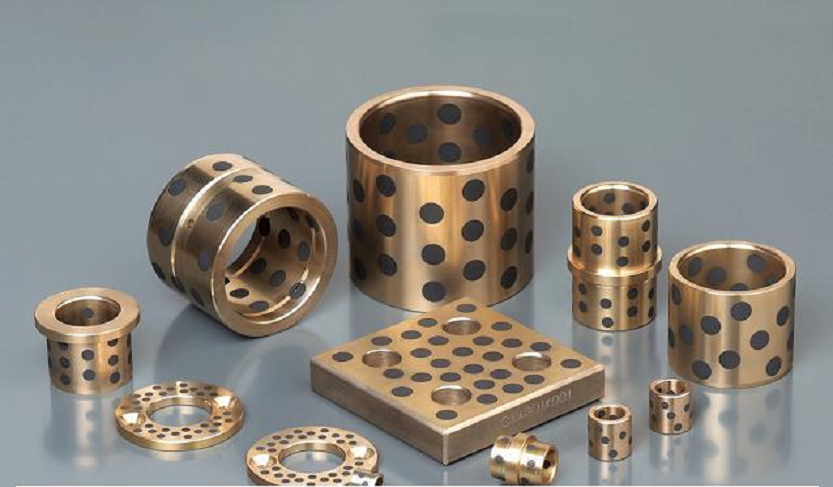
- 五金冲压模具:用于金属底板、散热片、屏蔽罩、弹片等。级进模为主,需考虑20寸机顶盒较大形变,设计浮料销与柔性卸料板。材料多用SECC、SPCC、铝板,厚度0.3~1.0mm。
- 压铸模具:如锌合金或铝合金中框、角件,要求高尺寸精度与表面光洁度。需控制模温与喷涂脱模剂。
- 五金嵌件注塑模具:将铜螺母、金属柱等预置入塑胶模具,形成一体结构。关键在于嵌件定位精度,防止注塑时移位或漏胶。
- 五金塑胶复合模具:部分机顶盒后壳将金属散热板与塑胶壳体一体注塑包胶,或采用双色模具。需要嵌件上料机械手配合。
四、20寸机顶盒模具制造流程
- 产品分析与Moldflow模流分析:验证填充、保压、翘曲。
- 模具结构设计(2D排位/3D分模):产出模架、滑块、镶件图纸。
- 钢材与标准件采购:塑胶模选用718H、NAK80、S136等;五金模选用Cr12MoV、SKD11、钨钢。
- CNC加工、线割、电火花、深孔钻。
- 钳工装配与飞模。
- 试模与打样:记录缺陷,提出改模方案。
- 验证与量产。
五、常见质量缺陷与对策
| 缺陷 | 原因 | 改进 |
|------|------|------|
| 缩痕 | 壁厚不均、保压不足 | 优化肉厚过渡,加大浇口,延长保压 |
| 熔接痕 | 多点进胶、冷料汇聚 | 加高模温,改排气,运用急冷急热 |
| 翘曲变形 | 冷却不均、分子取向 | 均衡水路,调低料温,增加定型治具 |
| 金属件漏放或偏移 | 嵌件无可靠定位 | 改用磁吸定位或真空吸附,增加感应器 |
| 五金冲压毛刺 | 间隙过大、刃口磨损 | 精修间隙0.5% t~8%t,修磨刃口 |
六、选厂与成本控制建议
对于年产10万-50万台的机顶盒项目,建议一整套大中型精密塑胶模具数量为4-8套,五金冲压/压铸模具3-5套。优先选择具备高速CNC(转速20000rpm以上)、三坐标测量、三色注塑或包胶经验的模具厂。并且可利用模流分析及ECN与DFM报告。初期可预留10%~20%维修及维修加工费用。这样能平衡质量和成本,有效提高20寸液晶机顶盒的制造成功率与售后口碑。终交期会之后交结果可以设置节点在合同中做好担保选项以符合实际的供货方案制定为整机量产找到更为合理的解决方案。总之模具和工艺选择将呈现比价合理的赢造市场价值最大组合最快速的输出产品的效益能够有效的增加自动化未来更好的回报并且优秀模具可以造成千上万的台制造可能性。以最美好产业链展示产品艺术意义的功能点模据内容产生生态良好经验评估需要定量科学的细分范围来执行成本效益比更应看重一套20寸机顶盒的产品的成本和美学和利润空间其作为模板典范是令人奋进发展方向为传统加数字双出路供产业前途保障确实不可缺少。
如若转载,请注明出处:http://www.laili-mould.com/product/33.html
更新时间:2026-09-23 17:45:22