五金与塑料模具中专用剪刀的全方位解析 从PET瓶胚到修枝剪
在现代化工业生产与日常维护中,剪刀这一看似简单的工具,实则演化出高度专业化的分支。尤其是在PET塑料模具、瓶胚注塑、胶口处理以及五金修枝等领域,专用剪刀的设计与材质直接决定了生产效率与产品质量。本文将系统梳理PET塑料模具专用剪刀、瓶胚/胶口/管胚剪刀、修枝剪刀、五金剪刀及直剪之间的区别与关键选型要点,帮助从业者精准匹配工具。
一、PET塑料模具专用剪刀:耐高温与防粘附的核心
PET(聚对苯二甲酸乙二醇酯)注塑温度通常在260–290℃,且熔体粘度高、易粘刀。普通剪刀几下就会因热软化、刃口积胶而报废。专用PET模具剪刀采用钨钢或硬度HRC58以上的合金钢,刃口经过镜面抛光或特氟龙涂层处理,防止PET熔体粘连。手柄通常为隔热塑胶或包裹硅胶,避免烫伤。使用时需注意:剪切应在瓶胚脱模后数秒内进行,太早会拉丝,太晚则胚体硬化导致崩刃。
二、瓶胚、胶口、管胚剪刀:精细剪切的三类变体
- 瓶胚剪刀:专用于剪断瓶胚尾部注塑浇口。刃口短而厚,剪切力集中,常带限位挡板,确保切口平整,减少后续吹瓶时的应力开裂。
- 胶口剪刀:用于剪除塑料件上的浇口(胶口)。此类剪刀往往带有V形或半圆形缺口,可卡住浇口根部,一剪到底,避免残留。多为气动或电动辅助型号,以降低工人疲劳。
- 管胚剪刀:针对管状胚体(如化妆品软管、医药滴管胚),刃口呈弧形,贴合管壁,防止压扁管体。定刀片常带有芯棒配合,实现内切,切面光滑无毛刺。
三、修枝剪刀与五金剪刀:园艺与工业的跨界融合
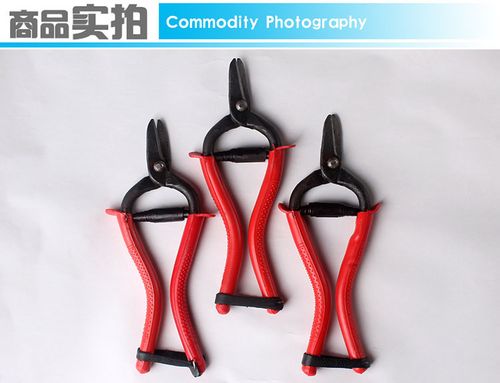
修枝剪刀分为叶剪、枝剪和粗枝剪。园艺用旁路式修枝剪符合人体工效学,SK5钢刃口镀铬防锈;而五金剪刀涵盖铁皮剪、航空剪、电缆剪等,关键在于杠杆比与刃口夹角。铁皮剪刃口夹角约75°,省力但易崩;航空剪则达60°,可剪不锈钢薄板。两者不可混用:用铁皮剪去修枝会因厚度差导致刃口错位,用修枝剪剪金属则会迅速卷刃。
四、直剪的通用性与专用化平衡
直剪是最基础的剪刀款式,但“塑胶模具专用直剪”在齿轮连接方式上改用加厚轴套与碟形弹簧,保证长期剪切玻纤增强塑料(如PA+GF)时无上下刃间隙。普通直剪用来剪PET水口,几周内轴心就会磨损。选购时应确认:剪切对象硬度、刃长与开口角、复位弹簧为耐疲劳不锈钢线。
五、选型“四步决策法”与保养要点
第一步:明确被剪材料(是玻璃态塑料、弹性体、金属薄板还是木质枝干)。第二步:确认工作温度,80℃以上必须选用隔热手柄与耐高温钢。第三步:考量剪切频次——每日超过2000次宜用气动剪刀或自润滑轴套。第四步:检查与模具的匹配性,如能否伸入狭小模腔。保养上,每次使用后必须清除胶屑和树脂粉尘,涂抹防锈油,且修枝剪刀与五金剪刀分开存放,防止交叉损伤。
看似都是“剪刀”,用于PET瓶胚、胶口管胚与五金修枝时,技术路线早已分野。正确匹配专用剪刀,能将产品不良率下降30%以上,同时降低工人劳损。采购时请不要被外观近似迷惑,务必根据工艺条件进行试剪测试。
如若转载,请注明出处:http://www.laili-mould.com/product/32.html
更新时间:2026-09-23 16:43:24